냄새·증기 발생을 최소화한 세정·컨디셔닝 시리즈 출시
PRECISION STARTS WITH A CLEAN MOLD
깨끗한 금형에서,
정밀한 반도체로.
반도체 몰딩 공정을 위한 세정·컨디셔닝 고무 시트.
금형의 오염을 줄이고, 다음 생산을 준비합니다.
ISO 9001:2015QUALITY MANAGEMENT
RoHS / SGSTESTED MATERIALS
공정별 맞춤 설계MADE FOR YOUR PROCESS
INTEGRATED CIRCUITSDIODESTRANSISTORSLED & OPTO DEVICES
01 / ABOUT HANSCHEM
고무 소재의 경험을
반도체 공정에 담습니다.
한수화학은 반도체 패키징 공정에 사용하는 금형 세정용 고무와 컨디셔닝 컴파운드를 제조합니다. 산업용 고무 제품 제조 경험을 바탕으로 원료 배합부터 혼련, 시트 성형, 재단, 포장까지 직접 관리합니다. 공정 조건에 따른 제품 선정과 규격 제작을 상담해 드립니다.
중국·동남아시아 수출 시작
상온(25 °C 이하) 보관 가능한 품질 안정성 확보, 사용자 공정환경 최적화 설계 능력 확보
ISO 9001:2015 품질경영시스템 인증 획득
01배합원료 계량·배합
02혼련니더로 균일 분산
03롤 밀링시트 성형
04재단고객 규격 절단
05포장폴리에틸렌 지퍼백
방습 코팅 박스
방습 코팅 박스
포장 및 보관 안내
폴리에틸렌 지퍼백 포장 / 순중량 10 kg · 방습 코팅 카톤 박스
25 °C 이하 6개월 · 5 °C 이하 12개월 (제조일 기준)
02 / QUALITY & CERTIFICATION
품질을 확인할 수 있는
기준과 자료.
품질경영시스템부터 제품별 시험성적서까지.
공정 검토에 필요한 자료를 제공합니다.
ISO 9001:2015
품질경영시스템 인증
2026년 획득 · IGC
RoHS / SGS
전 제품 SGS RoHS 시험 결과
중금속·브롬계 난연제 N.D.
MSDS
전 제품 물질안전보건자료 구비
제품별 자료 요청 가능
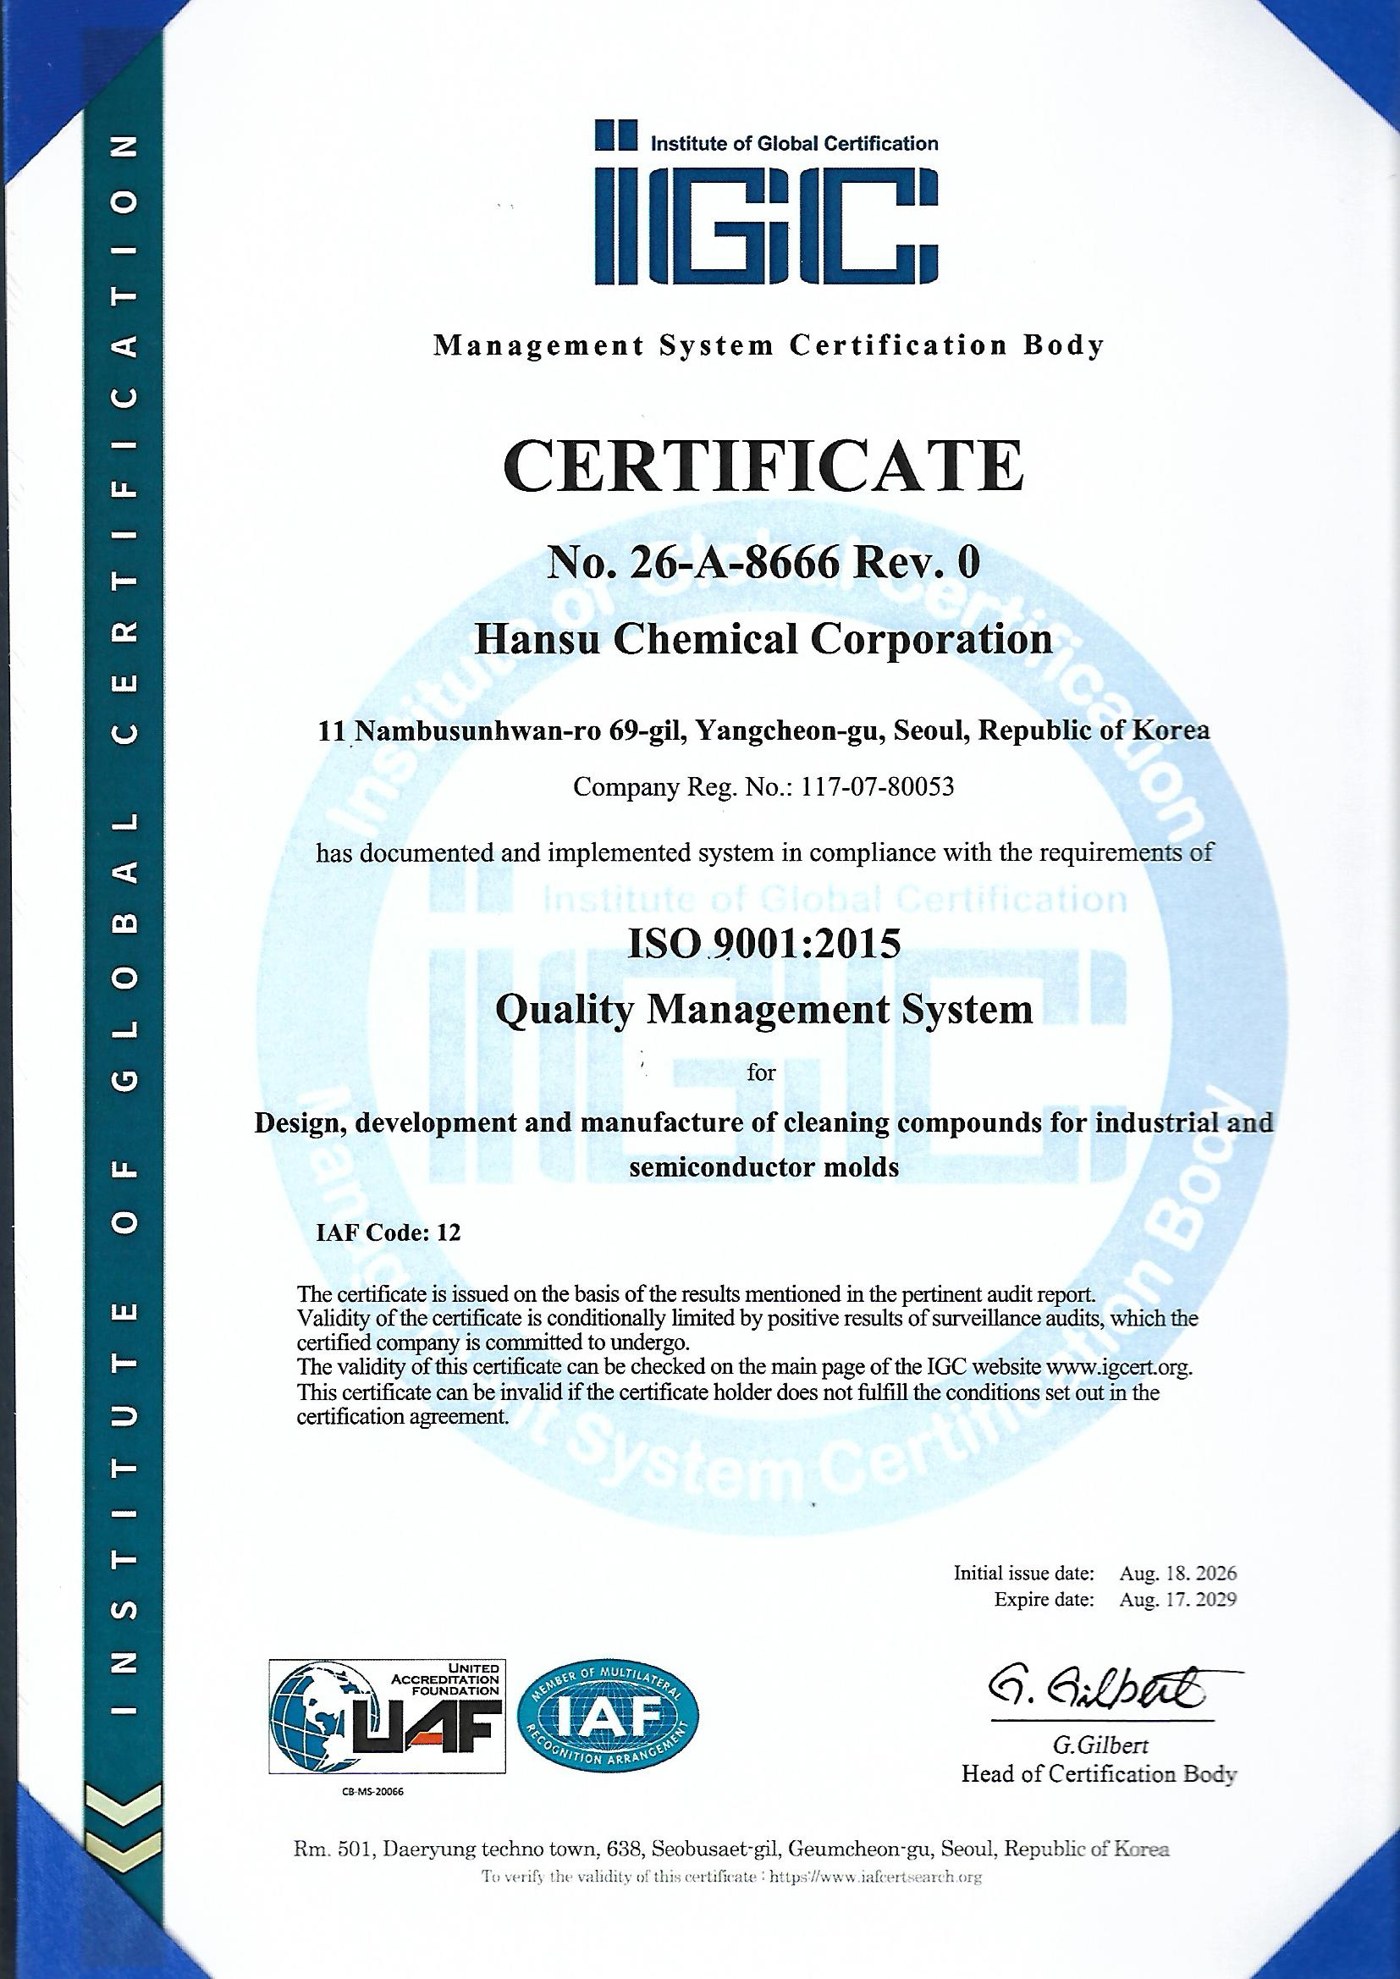
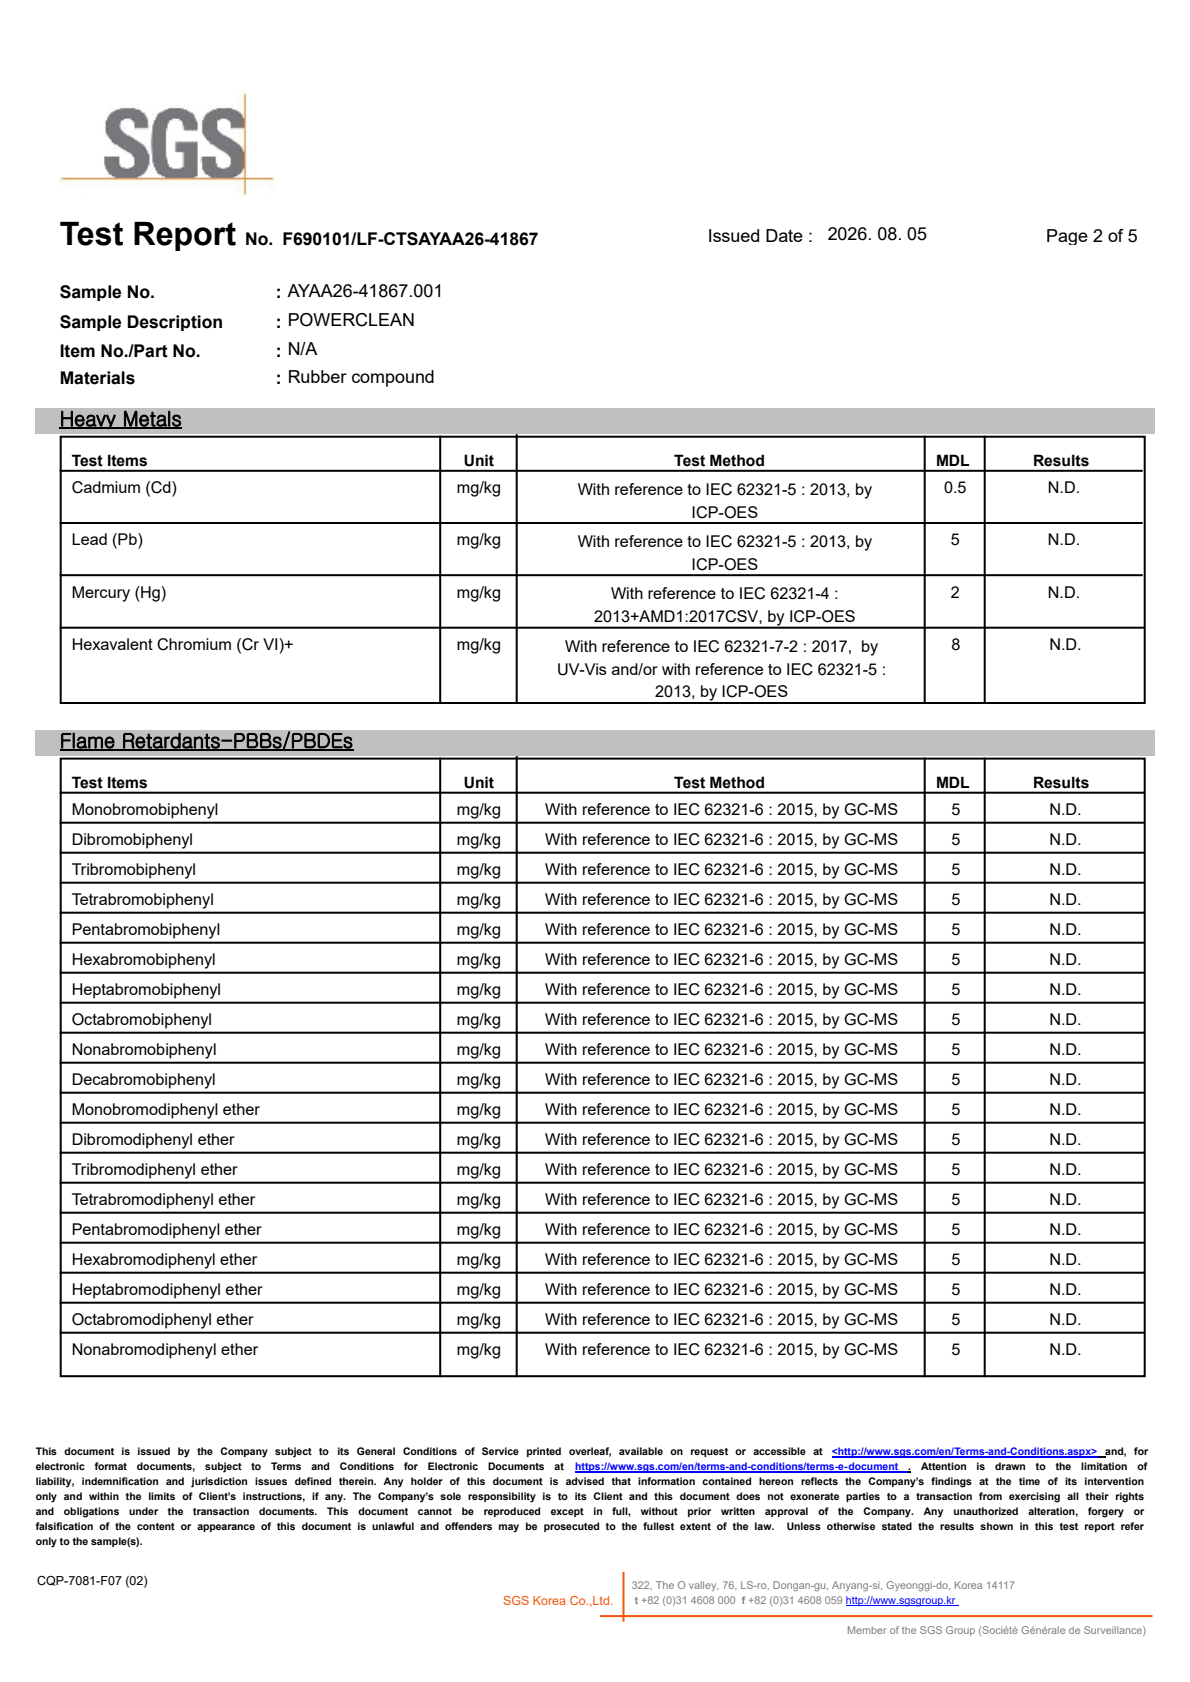
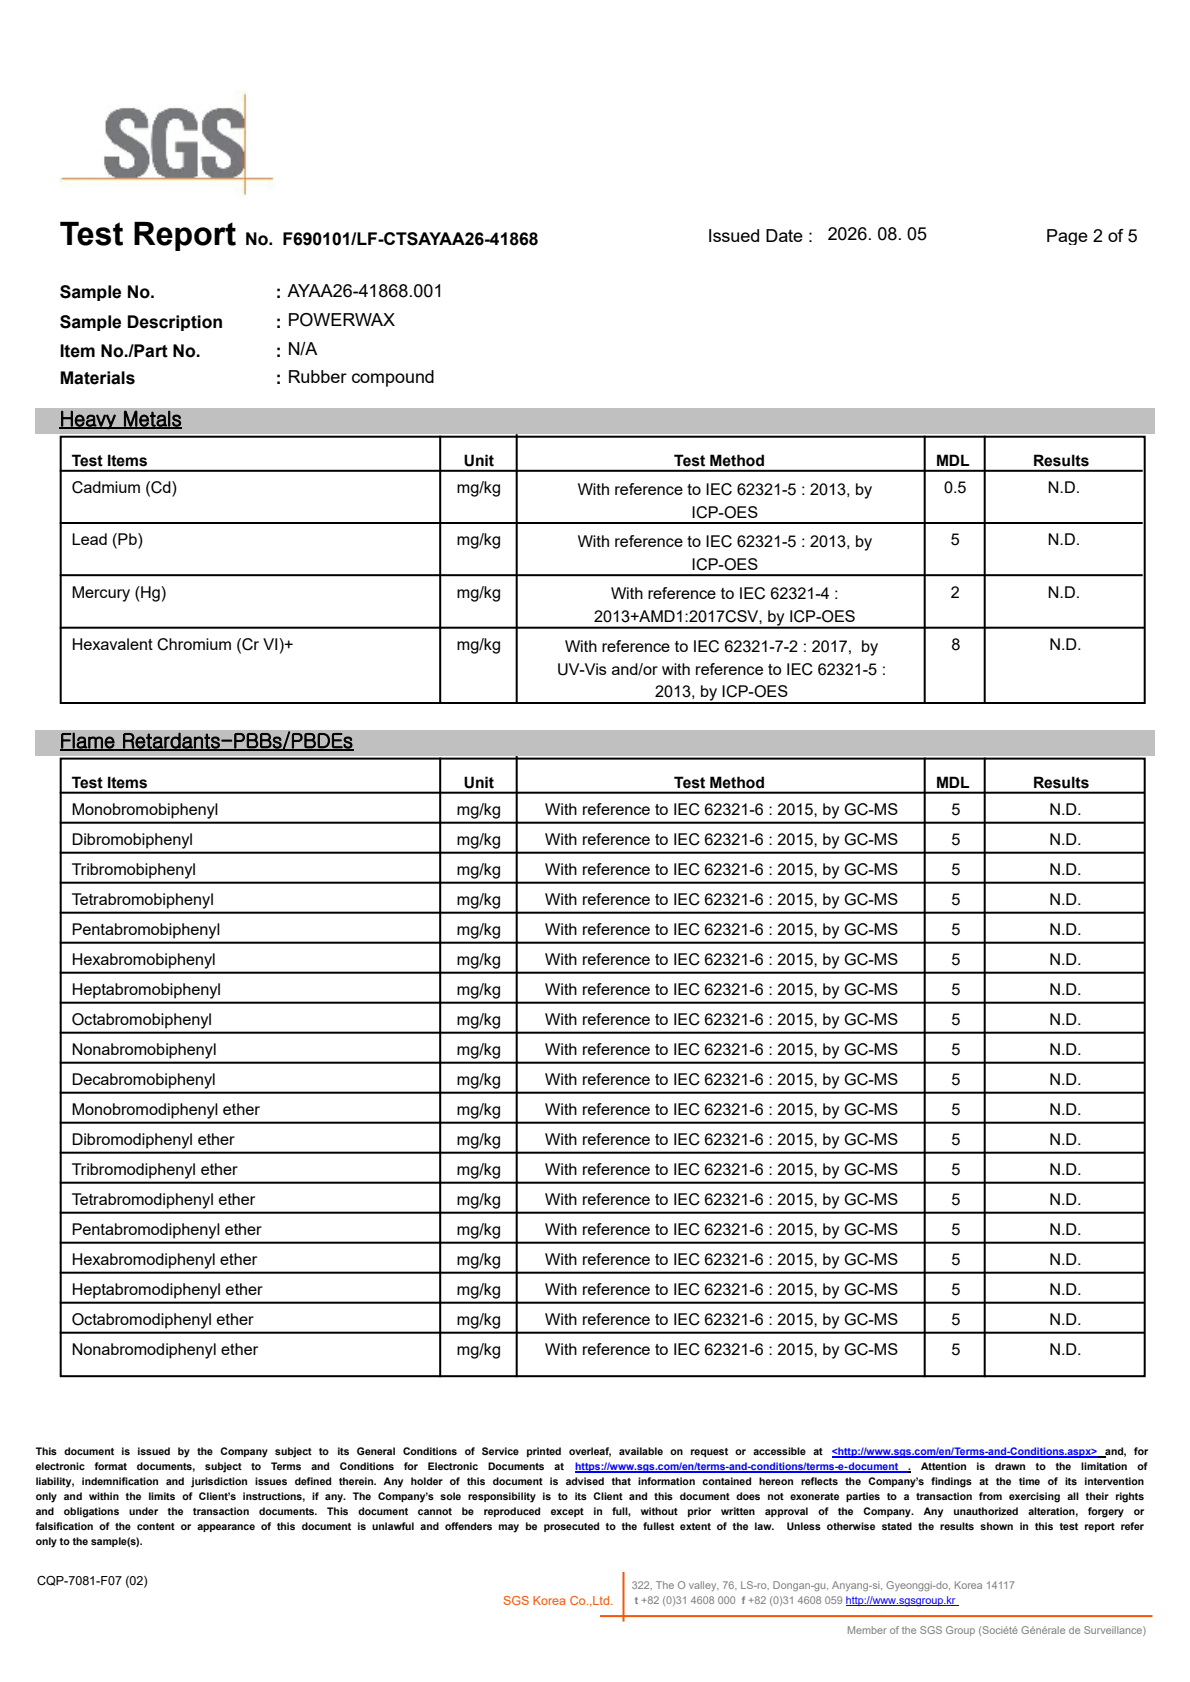
ISO 9001 인증서, SGS RoHS 시험성적서 전체(각 5페이지) 및 제품별 MSDS는 요청 시 제공됩니다.
인증·기술자료 요청03 / OUR PRODUCTS
세정부터 컨디셔닝까지.
공정에 맞는 두 가지 솔루션.
오염을 제거하는 POWERCLEAN, 이형 성능을 회복하는 POWERWAX. 제품별 특성과 공정 조건에 맞춰 선택하세요.
01 / 세정용 컴파운드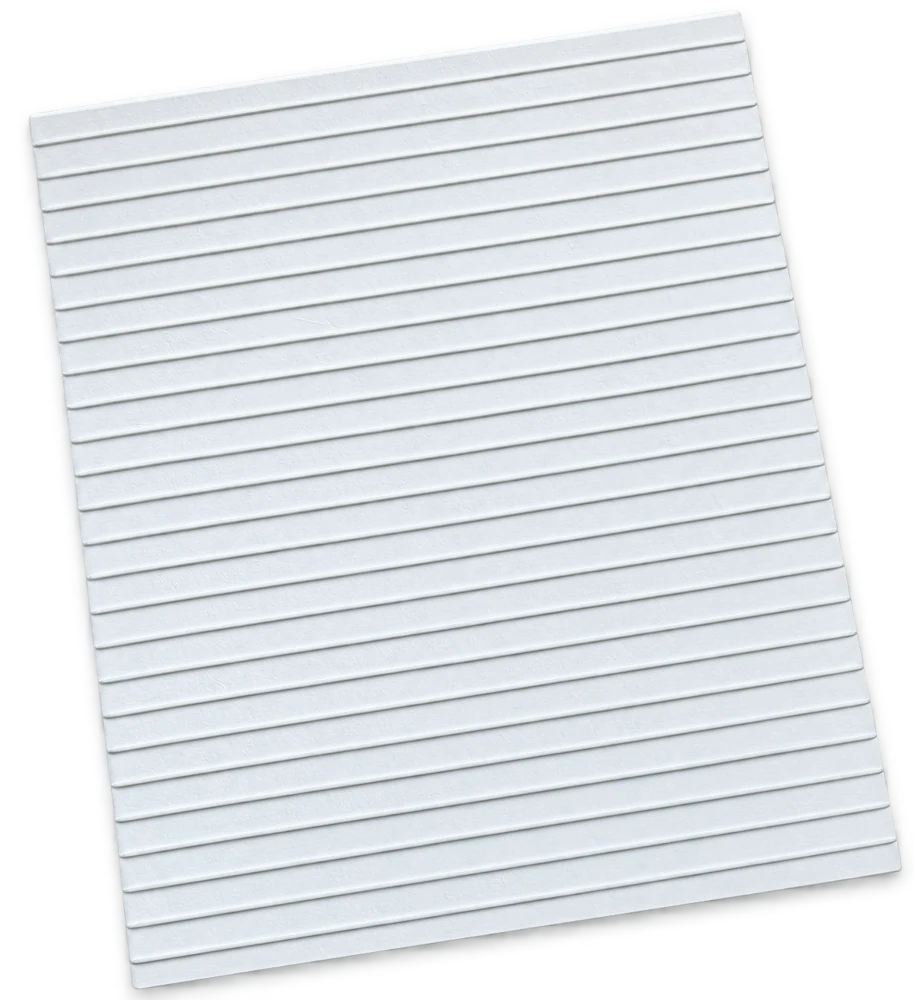 ENGINEERED FOR EMC MOLDING
MOLD CLEANING
제품 문의
POWERCLEAN
POWERCLEAN은 IC, 다이오드, 트랜지스터, LED 등 반도체의 EMC(에폭시 몰딩 컴파운드) 몰딩 공정에서 발생하는 금형 오염을 제거하는 세정용 고무 컴파운드입니다.
- 캐비티의 몰드 오염 제거
- 에어벤트 및 금형 다이 표면의 오염 제거
- 더미 리드프레임 불필요·예열 불필요
- 세정 시 멜라민 대비 자극적인 냄새 적음
금형 온도160–190 °C
경화 시간3–7분
물성 · 공정 조건
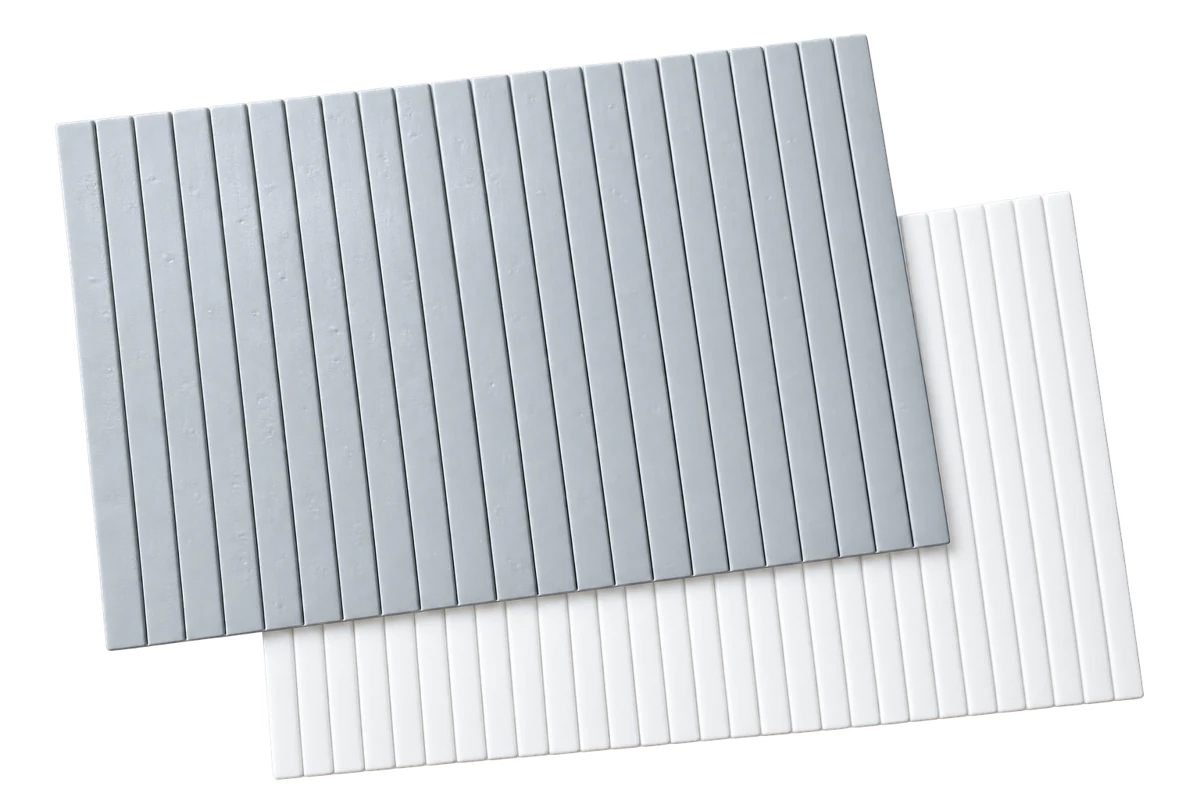
| 형태 | — | 백색 고무 시트 |
|---|---|---|
| 충전제 | — | 이산화티타늄, 실리카 |
| 비중 | g/cm³ | 1.15 ± 0.15 |
| 성형 밀도 | g/cm³ | 1.15 ± 0.15 |
| 무니 점도 | ML 140 °C | 70 ± 20 |
| 두께 | mm | 5, 7, 8, 9 |
| 클램프 압력 | 30–100 kgf/m² |
|---|---|
| 금형 온도 | 160–190 °C |
| 경화 시간 | 3–7분 |
| 필요 샷 수 | 2–4회 |
길이 200–300 mm / 폭 10, 15, 20 mm / 두께 5–10 mm
기타 규격은 고객 요청에 따라 제작 가능합니다.
모델 라인업 4 MODELS
- PC-2500C
- 일반 용도
- PC-3000N
- 고세정력 용도
- PC-3500H
- 저취(低臭)·우수한 세정력
- PC-2900A
- LED/광소자용 — 저온 경화
02 / 컨디셔닝 컴파운드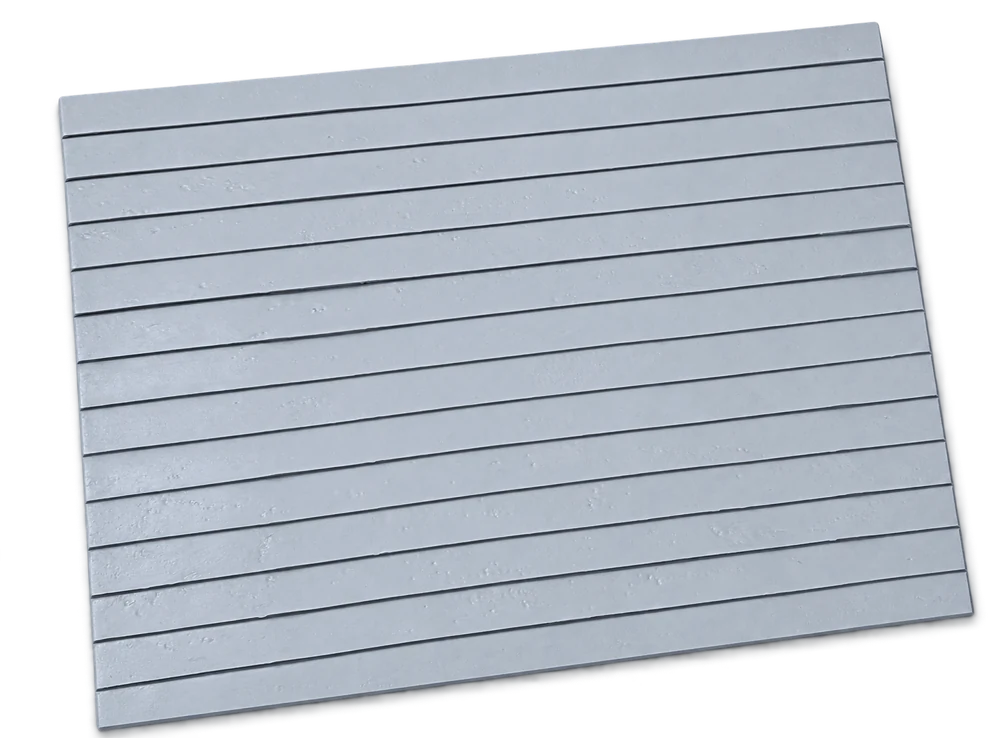 ENGINEERED FOR EMC MOLDING
MOLD CONDITIONING
제품 문의
POWERWAX
POWERWAX는 EMC 몰딩 공정에서 세정 작업 후 금형 다이에 적용하는 컨디셔닝용 고무 컴파운드입니다. 이형성능을 회복시키고 이형성능 유지시간을 연장하며, 압축(컴프레션) 몰딩이 권장됩니다.
- 경화 후 금형으로부터 우수한 이형성
- 경화 후 금형 다이의 컨디셔닝
- 더미 리드프레임 불필요·예열 불필요
- 권장 샷 수 1–2회
금형 온도160–190 °C
경화 시간3–5분
물성 · 공정 조건
| 형태 | — | 회색 고무 시트 |
|---|---|---|
| 고무 | — | EPDM |
| 비중 | g/cm³ | 1.15 ± 0.15 |
| 성형 밀도 | g/cm³ | 1.15 ± 0.15 |
| 무니 점도 | ML 170 °C | 40 ± 20 |
| 두께 | mm | 5, 6, 7, 8, 9 |
| 클램프 압력 | 30–100 kgf/m² |
|---|---|
| 금형 온도 | 160–190 °C |
| 경화 시간 | 3–5분 |
| 필요 샷 수 | 1–2회 |
길이 200–300 mm / 폭 10, 15, 20 mm / 두께 5, 6, 7, 8, 9 mm
기타 규격은 고객 요청에 따라 제작 가능합니다.
모델 라인업 3 MODELS
- PW-4230C
- 일반 금형 컨디셔닝
- PW-4500N
- 고효율 컨디셔닝 컴파운드
- PW-4700A
- LED 금형 제조용
04 / PROCESS PERFORMANCE
세정·컨디셔닝
샷 수 비교.
날카로운 코너와 에어벤트까지 침투하는 유동성, 경화 시 팽창 압력을 이용한 잔여물 제거. 금형 세정에 필요한 특성을 설계합니다.
165–180 °C금형 온도
180–300초경화 시간
2–3회POWERCLEAN 세정 샷 수
| 구분 | 금형 온도 | 경화 시간 | 타사 (샷) | 한수화학 (샷) |
|---|---|---|---|---|
| 세정 · PC 시리즈 | 165–180 °C | 180–300초 | 4–5 | 2–3 |
| 컨디셔닝 · PW 시리즈 | 165–180 °C | 180–300초 | 2–3 | 1–2 |
세정 + 컨디셔닝 총 샷 수
멜라민 세정
~9회
타사 고무
5–7회
HANSCHEM
3–5회
세정컨디셔닝
공정 단계 축소
총 세정 시간 단축 — 적은 샷 수, 리드 프레임 공정 불필요
소재 정보
RoHS 시험성적서·MSDS 요청 가능
냄새·증기
세정 중 냄새와 증기 발생을 줄이도록 설계
2–3회는 POWERCLEAN 세정 단계의 샷 수입니다. 3–5회는 세정 2–3회와 POWERWAX 컨디셔닝 1–2회를 합산한 전체 샷 수입니다.
한수화학 제품 카탈로그 기준. 실제 성능 및 적용 조건은 금형, 오염 상태와 생산 환경에 따라 달라질 수 있습니다.
05 / HOW IT WORKS
금형을 점검하고,
생산을 다시 시작하기까지.
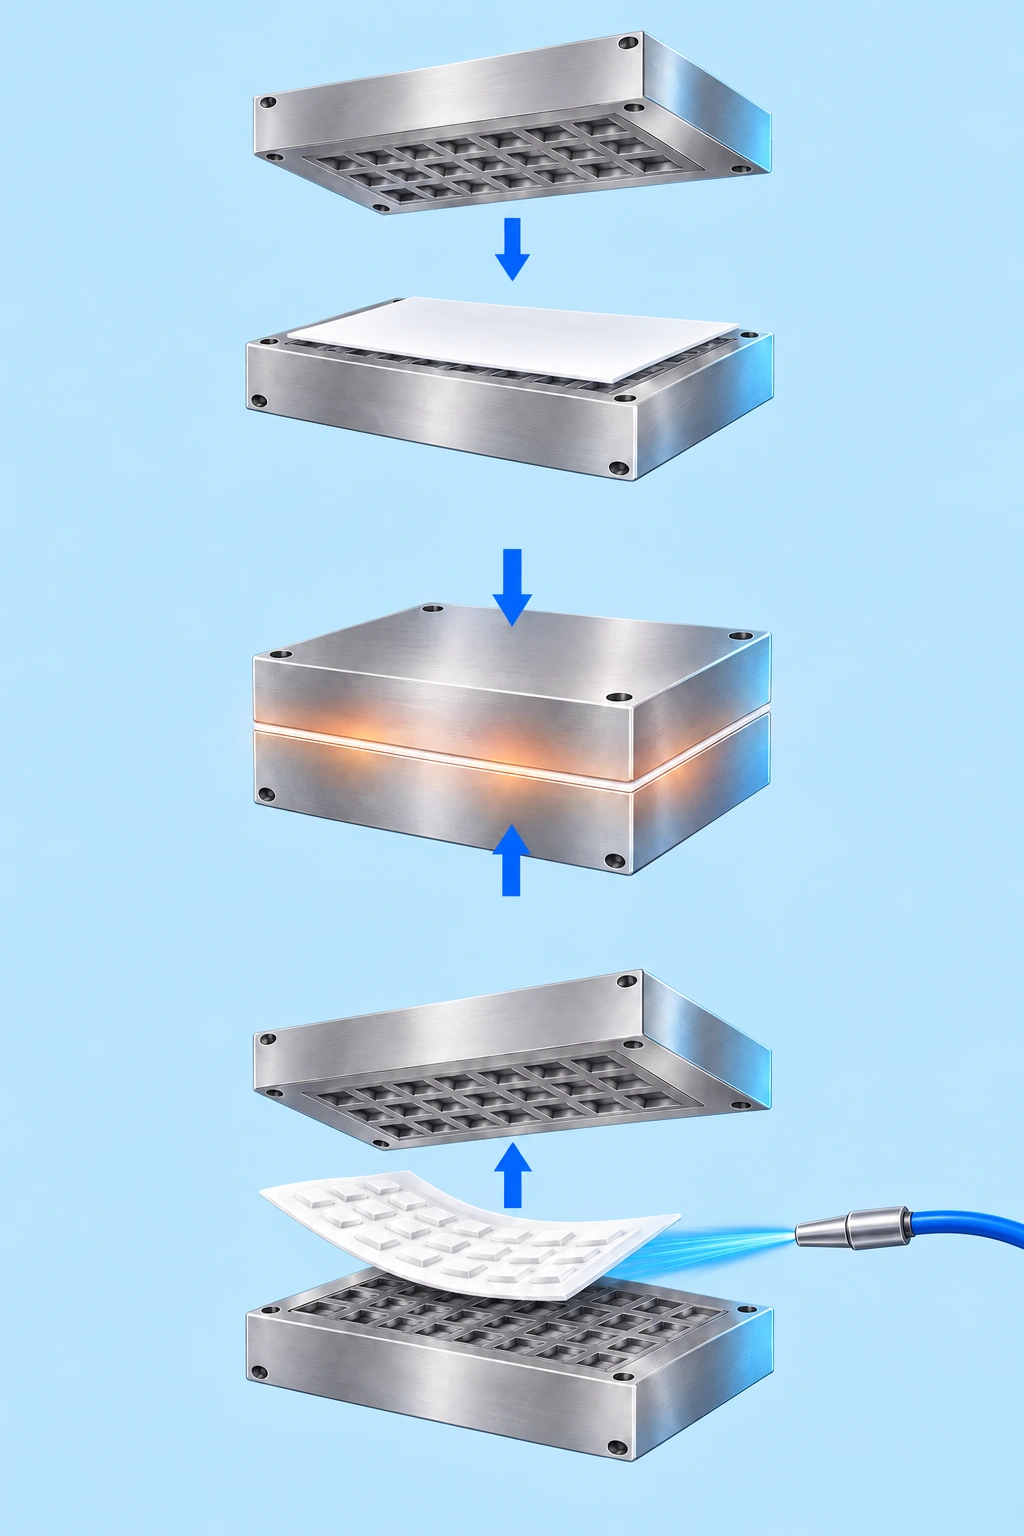
점검, 배치, 경화, 탈형, 컨디셔닝.
5단계로 이어지는 세정 공정을 확인하세요.
POWERCLEAN / 세정POWERWAX / 컨디셔닝생산 재개
- 01
점검
금형 표면 확인 — 광택 저하, 갈색 오염 발생 시 세정 시점
- 02
배치
하 금형에 시트 배치, 클리어런스 1.0–1.5 mm, 리드 프레임 미장착
- 03
경화
권장 압력으로 형폐 후 시트가 경화될 때까지 3–7분 대기
- 04
탈형
경화된 시트를 건조 압축공기로 완전히 제거
- 05
컨디셔닝
필요 시 반복 후 POWERWAX 1–2회 적용, 생산 재개
사용 전 확인사항
- 환기가 잘 되는 장소 또는 시스템에서 사용
- 취급 시 반드시 내열장갑 착용·고온 경화 시트 접촉 주의
- 금형 개방 시 발생하는 증기를 직접 흡입하지 않도록 주의
- 서늘하고 건조한 장소에 보관